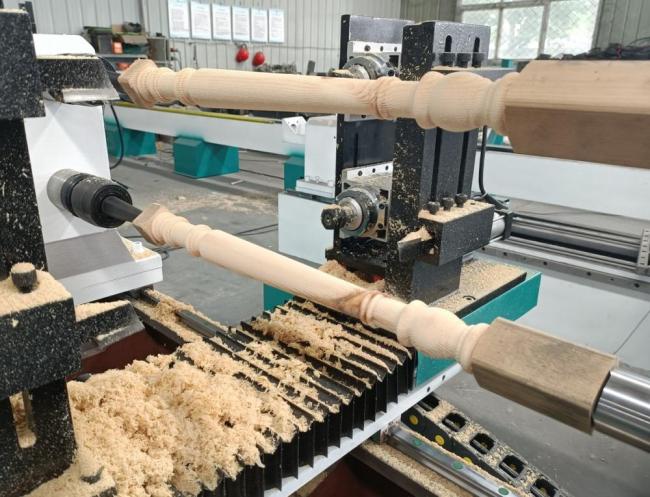
Chế tạo máy tiện gỗ CNC là một dự án kết hợp giữa cơ khí chế tạo, điện – điều khiển và xử lý gỗ. Khác với tiện kim loại đòi hỏi độ cứng vững chống rung cực cao hay phay gỗ CNC đòi hỏi hành trình X-Y rộng, máy tiện gỗ CNC có những đặc thù riêng về tốc độ trục chính (spindle), lực cắt rung động và hệ thống chống tâm/kẹp phôi.
Dưới đây là tổng hợp kinh nghiệm thực tế giúp bạn tối ưu chi phí, đảm bảo độ chính xác và an toàn khi tự chế tạo hoặc lắp ráp máy tiện gỗ CNC:
1. Kết cấu khung bệ (Structure & Frame)
-
Trọng lượng & Độ đầm: Gỗ khi mới gá lên thường không đều tâm (phôi thô), khi quay ở tốc độ cao sẽ tạo ra lực văng ly tâm rất lớn gây rung lắc. Thân máy phải đủ nặng và đầm. Nên dùng thép hộp dày (từ 5mm–8mm trở lên) làm khung và hàn giằng gia cường, hoặc đổ bê tông/cát khô vào bên trong lòng thép hộp để dập tắt dao động.
-
Băng truyền động (Đường ray):
-
Hãy dùng Ray trượt vuông (Hiwin, PMI, TBI…) thay vì ray tròn. Ray tròn rất dễ bị võng khi phôi gỗ dài hoặc lực ấn từ dao tiện lớn.
-
Trục Z (hành trình dọc theo thân gỗ) và Trục X (hành trình dao đi vào/ra phôi) cần đảm bảo vuông góc tuyệt đối (90°).
-
2. Trục chính (Spindle) & Đầu chống tâm (Tailstock)
-
Đầu kẹp (Headstock/Spindle):
-
Không nên dùng Motor Spindle ăn mòn làm mát bằng nước/khí của máy phay CNC thông thường để làm trục chính tiện (vì lực mô-men xoắn ở vòng tua thấp của dòng này khá yếu).
-
Nên dùng Động cơ không đồng bộ 3 pha (kèm Biến tần – VFD) nối qua hệ thống dây curoa/pulley. Cách này cho mô-men xoắn (momen lực) rất lớn, vừa bảo vệ động cơ khi bị kẹt dao, vừa dễ dàng điều chỉnh tốc độ từ 500 – 3000 RPM tùy đường kính phôi.
-
-
Đầu chống tâm động (Live Center):
-
Với các phôi dài (như chân bàn, chân ghế, con tiện cầu thang), đầu chống tâm phía đối diện trục chính là bắt buộc.
-
Cần thiết kế chống tâm có xi lanh khí nén hoặc trục ren tô-vít để tăng/giảm lực kẹp giữ phôi chắc chắn, tránh văng phôi khi gia công.
-
3. Trục truyền động (Axis Drives) & Động cơ Step/Servo
-
Trục Z (Đọc dọc thân): Dùng Vít me bi (Ball screw) là tốt nhất về độ chính xác. Nếu hành trình làm việc quá dài (trên 1,5m – 2m), vít me bi dễ bị võng/lắc khi quay nhanh; lúc này mới cân nhắc chuyển sang Thanh răng – Bánh răng (Rack & Pinion) loại răng nghiêng.
-
Trục X (Đưa dao vào): Bắt buộc dùng Vít me bi (bước 5mm hoặc 10mm) để đảm bảo độ chính xác khi tạo hình đường kính và hoa văn.
-
Động cơ điều khiển:
-
Nên chọn Hybrid Servo (Step Closed-loop – Động cơ bước có phản hồi) hoặc AC Servo. Tránh dùng động cơ Step bước thường (Open-loop) vì khi dao ăn nặng gỗ cứng (như gỗ nghiến, lim, trắc), động cơ rất dễ bị mất bước (skipping steps) gây hư hỏng phôi hoặc mẻ dao.
-
4. Hệ thống Dao tiện & Cơ cấu gá dao
-
Loại dao tiện gỗ CNC:
-
Dao tiện gỗ CNC thường dùng các loại Mảnh hợp kim (Inserts) hình V (như VCGT/VBMT) hoặc dao cán tròn hợp kim. Mảnh hợp kim giúp thay thế cực nhanh khi cùn mà không cần mài lại phôi dao.
-
-
Lựa chọn cấu hình dao:
-
Máy 1 trục – 1 dao: Đơn giản, dễ làm nhất nhưng thời gian phá phôi thô lâu.
-
Máy 1 trục – 2 dao (Dual Knife): Thiết kế 2 dao đối diện hoặc đi song song (1 dao phá thô đi trước, 1 dao tinh đi sau). Cách này giúp tăng gấp đôi tốc độ gia công và triệt tiêu bớt lực uốn phôi.
-
Tích hợp thêm Trục Spindle phay phụ: Lắp thêm 1 củ đúp phay phụ trên trục X/Y để làm các chi tiết đục xoắn ốc, xẻ rãnh, đục hoa văn trên thân cột gỗ tiện.
-
5. Bộ điều khiển (Controller) & Phần mềm (Software)
-
Mạch điều khiển (Hardware Controller):
-
RichAuto A11 / AutoDSP (Tay cầm DSP): Rất phổ biến cho máy tiện gỗ công nghiệp vì độ ổn định cao, chống nhiễu cực tốt trong môi trường xưởng, không cần kết nối máy tính bàn.
-
NCStudio / Mach3: Phù hợp cho máy tự chế ngân sách vừa phải, giao diện trực quan trên máy tính nhưng cần trang bị chống nhiễu cẩn thận cho dây tín hiệu (dùng dây bọc kim chống nhiễu).
-
-
Phần mềm lập trình (CAM):
-
Sử dụng các phần mềm chuyên dụng như ArtCAM, Mastercam, Vectric Aspire, Fusion 360 để tạo đường chạy dao tiện 2D/3D (Lathe Toolpath).
-
6. An toàn & Chống bụi (Rất quan trọng)
-
Bảo vệ Văng phôi: Bắt buộc phải thiết kế khung kính/màng che bảo vệ xung quanh khu vực quay của phôi. Gỗ khi quay ở tốc độ $2000$ RPM nếu bị văng ra do nứt gãy nội tại sẽ có sức phá hủy rất lớn.
-
Hệ thống hút bụi: Mạt gỗ tiện văng rất xa và mịn. Cần thiết kế phễu hút bụi ngay tại vị trí mũi dao di chuyển để bảo vệ sức khỏe và giữ cho ray trượt/vít me không bị kẹt dăm gỗ.
-
Nút dừng khẩn cấp (E-Stop): Bố trí ít nhất 2 nút E-stop ở vị trí dễ bấm nhất để ngắt điện biến tần và động cơ ngay lập tức khi xảy ra sự cố kẹt dao hoặc vỡ phôi.