Vát mép (Beveling / Edge Preparation) là bước chuẩn bị bề mặt bắt buộc đối với các tấm thép dày (thường từ 4mm trở lên hoặc tối quan trọng từ 6mm – 8mm trở lên) nhằm đảm bảo kim loại hàn đi sâu vào tận đáy liên kết, đạt độ ngấu hoàn toàn (Full Penetration) và tránh khuyết tật thấu không tới.
Dưới đây là hướng dẫn chi tiết về hình dạng vát mép, thông số kỹ thuật và phương pháp gia công vát mép.
1. Các hình dạng vát mép phổ biến
Tùy thuộc vào độ dày của tấm thép và hướng tiếp cận khi hàn (hàn 1 mặt hay 2 mặt):
| Kiểu vát mép | Độ dày thép phù hợp | Đặc điểm & Ứng dụng |
| Vát chữ V (Single-V) | 4mm – 16mm | Phổ biến nhất. Vát ở 1 mặt, hàn 1 mặt hoặc hàn 2 mặt (có gõ chân/sủi lưng). |
| Vát chữ X / Double-V | 16mm – 40mm | Vát đối xứng cả 2 mặt. Phù hợp khi có thể tiếp cận hàn từ 2 phía, giúp giảm 50% lượng kim loại đắp và giảm biến dạng nhiệt. |
| Vát chữ U / Double-U | > 20mm | Tiết kiệm que/dây hàn hơn chữ V khi thép rất dày, nhưng chi phí gia công vát góc cong cao hơn. |
| Vát mép đơn / Vát chữ HV (Single Bevel) | Đa dạng | Dùng cho mối hàn góc T (T-joint) hoặc hàn nối chữ L. |
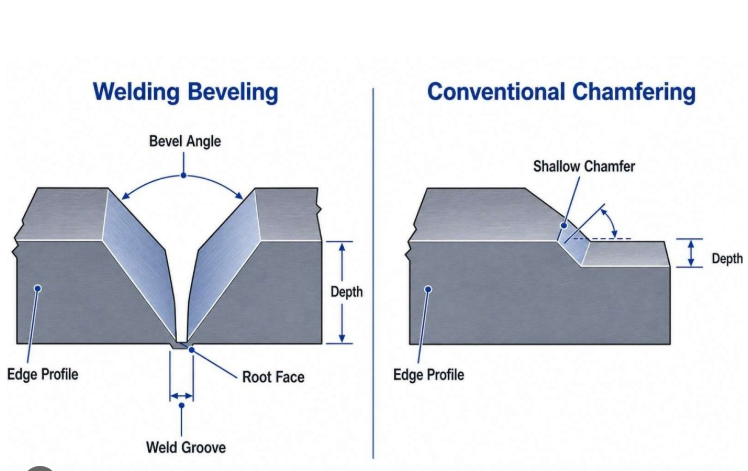
2. Các thông số kỹ thuật quan trọng của mối vát chữ V
Khi vát mép hình chữ V, cần kiểm soát 3 thông số chính:
-
Góc vát mép ($\alpha$ – Bevel Angle):
-
Với từng mép tấm: Thường vát góc 25° – 30°
-
Góc vạt tổng (Included Angle): Mở ra khoảng 50° – 60°.
-
-
Mép tù / Chân vát (f – Root Face):
-
Khoảng 1.0mm – 2.0mm (giúp mép không bị cháy thủng khi đi đường hàn lót/root pass).
-
-
Khe hở đáy (b – Root Gap):
-
Khoảng 1.5mm – 3.0 mm tùy thuộc vào phương pháp hàn và đường kính que/dây hàn lót.
-
3. Quy trình vát mép và chuẩn bị mối nối
4. Mẹo nhỏ kỹ thuật
-
Khi hàn Que (SMAW): Nếu dùng que lót 2.6mm hoặc 3.2 mm, nên để khe hở đáy tương đương đường kính lõi que hàn để vũng hàn dễ dàng đẩy qua mặt sau.
-
Khi hàn MIG (GMAW): Hàn MIG có độ xuyên sâu tốt, nếu dùng dây 1.0 mm hoặc 1.2 mm, mép tù có thể để 1.5 mm và hở đáy 1.5–2.0 mm để kiểm soát chân mối hàn tốt mà không lo bị cháy thủng.