Chế độ cắt khi tiện phôi Gỗ, Nhôm, và Nhựa có sự khác biệt rất lớn do đặc tính vật liệu khác nhau:
-
Gỗ cần tốc độ cắt cao, dao thật sắc và cắt gián đoạn khi còn phôi vuông.
-
Nhôm là kim loại dẻo, mềm, bám dính cao, dễ bị dính dao nếu thiếu tản nhiệt/bôi trơn.
-
Nhựa có điểm nóng chảy thấp, rất dễ bị chảy xệ hoặc nứt vỡ nếu lực cắt lớn hoặc ma sát gây nhiệt.
Dưới đây là bảng tổng hợp và phân tích chi tiết thông số chế độ cắt cho từng loại vật liệu:
1. Bảng tổng hợp chế độ cắt tham khảo
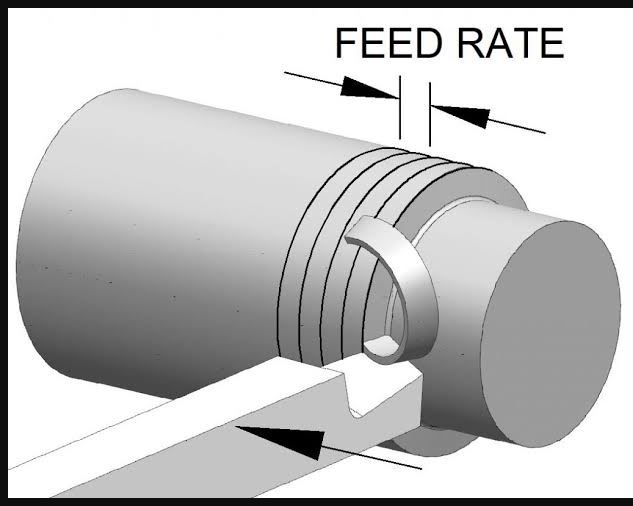
(Lưu ý: Tốc độ cắt V_c tính bằng m/phút, Tốc độ quay trục chính n tính bằng Vòng/Phút (RPM), Lượng tiến dao f tính bằng mm/vòng).
| Vật liệu | Tốc độ cắt Vc (m/phút) | Tốc độ trục chính n (RPM) | Lượng tiến dao f (mm/vòng) | Chiều sâu cắt ap (mm) | Dung dịch bôi trơn / Làm mát |
| Gỗ cứng / Gỗ mềm | 300 – 1.200 |
Phá thô: 800 – 1.500
Bào tinh: 2.000 – 3.500
|
Thô: 0,3 – 0,8
Tinh: 0,08 – 0,2
|
Thô: 2,0 – 5,0
Tinh: 0,2 – 0,8
|
Không dùng (Hút bụi khô) |
| Nhôm (A6061, A7075…) | 150 – 500 |
Thô: 1.000 – 1.800
Tinh: 2.000 – 4.000
|
Thô: 0,15 – 0,35
Tinh: 0,03 – 0,1
|
Thô: 1,0 – 3,0
Tinh: 0,1 – 0,3
|
Trải tưới nguội (Dầu tưới nguội/Khí phun sương) |
| Nhựa (POM, Teflon, Nylon) | 100 – 300 | 1.000 – 2.500 |
Thô: 0,15 – 0,3
Tinh: 0,05 – 0,12
|
Thô: 1,0 – 2,5
Tinh: 0,1 – 0,3
|
Khí nén thổi nguội (Thỉnh thoảng tưới nguội) |
| Nhựa kỹ thuật (MC Nylon, PMMA) | 60 – 150 | 800 – 1.800 |
Thô: 0,1 – 0,2
Tinh: 0,03 – 0,08
|
Thô: 0,5 – 1,5
Tinh: 0,1 – 0,2
|
Khí nén thổi mát (Tránh gãy phôi giòn) |
2. Phân tích chi tiết đặc thù gia công từng vật liệu
A. Gia công Gỗ (Wood Lathe / CNC Lathe)
-
Đặc điểm: Cấu trúc thớ gỗ không đồng nhất, dẻo nhưng dễ văng dăm. Phôi vuông ban đầu gây ra lực cắt va đập ngắt quãng (Interrupted cut).
-
Góc thoát dao (Rake Angle): Cần góc thoát lớn (15° – 25°, lưỡi dao mài cực kỳ sắc bén (thường dùng mảnh hợp kim carbide VCGT/VBMT hoặc thép gió HSS).
-
Lưu ý vận hành:
-
Phân chia giai đoạn: Khi phôi còn vuông, bắt buộc quay ở vòng tua thấp (800 – 1.200 RPM) để tránh văng phôi. Khi phôi đã tròn mới tăng vọt lên $2.000 – 3.000 RPM để tạo độ nhẵn.
-
Tránh cháy phôi: Nếu dao cùn hoặc dừng dao cố định tại một điểm khi trục chính đang quay, ma sát sinh nhiệt sẽ làm đen/cháy gỗ ngay lập tức.
-
B. Gia công Nhôm (Aluminum Turning)
-
Đặc điểm: Nhôm mềm, tản nhiệt nhanh nhưng rất dễ xảy ra hiện tượng Lùm phoi / Bám dính lưỡi cắt (BUE – Built-Up Edge) làm xấu bề mặt gia công.
-
Hình dáng dao: Sử dụng mảnh dao chuyên cho nhôm (ký hiệu AL hoặc AK, ví dụ:
CCGT,DCGTvỏ mạ bóng mài phẳng mặt thoát). Mặt thoát dao được đánh bóng gương để phoi trượt ra nhanh, tránh bám dính. -
Lưu ý vận hành:
-
Tốc độ cắt cao: Nhôm chịu được tốc độ cắt V_c rất cao. Càng quay nhanh và tiến dao hợp lý, bề mặt nhôm càng sáng bóng như gương.
-
Bắt buộc dùng dung dịch làm mát: Cần phun dung dịch tưới nguội pha nước hoặc dung dịch dạng sương (MQL) để làm mát lưỡi cắt và bôi trơn giúp phoi thoát dễ dàng, không bị xoắn cuộn làm xước phôi.
-
C. Gia công Nhựa (Plastics: POM, Nylon, Teflon, Acrylic/PMMA)
-
Đặc điểm: Nhựa dẫn nhiệt rất kém và có hệ số dãn nở nhiệt cao. Nhiệt sinh ra ở vùng cắt không thoát đi đâu được sẽ làm chảy mềm nhựa, dính vào dao hoặc biến dạng phôi.
-
Hình dáng dao: Dùng dao có bán kính đỉnh mũi dao (R) nhỏ (R0.2 – R0.4) và góc thoát lớn để gọt đứt phôi nhẹ nhàng nhất.
-
Lưu ý vận hành theo từng nhóm nhựa:
-
Nhựa dẻo/mềm (POM, Teflon, PE, PP): Phoi ra dạng dải dây dài rất dễ quấn vào trục chính. Cần chọn lượng tiến dao f đủ lớn để phoi dễ bẻ hoặc dùng dao bẻ phoi tốt.
-
Nhựa giòn/cứng (Acrylic/Mica, MC Nylon, Bakelite): Dễ bị nẻ, mẻ viền hoặc vỡ phôi nếu ăn dao quá sâu. Cần giảm chiều sâu cắt a_p và lượng tiến dao f, dùng khí nén thổi trực tiếp vào mũi dao để vừa làm mát vừa thổi sạch phoi.
-
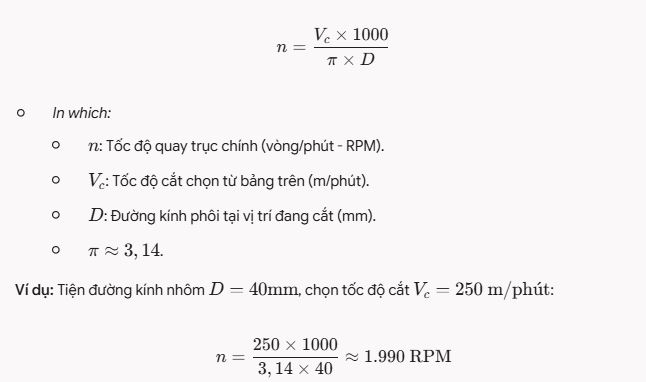
3. Công thức tính Tốc độ quay trục chính (n)