Văng phôi gỗ khi quay ở tốc độ cao (1.500 – 3.000rpm) là sự cố nguy hiểm nhất trên máy tiện gỗ CNC, có thể gây móp nát máy, gãy dao hoặc đe dọa trực tiếp đến an toàn lao động.
Để chống văng phôi hiệu quả, người ta áp dụng kết hợp 3 nhóm phương pháp: Cơ cấu kẹp giữ (Cơ khí), Phương pháp gia công (Vận hành) và Hệ thống chắn bảo vệ (An toàn).
1. Giải pháp Cơ cấu Kẹp giữ Phôi (Cơ khí & Khí nén)
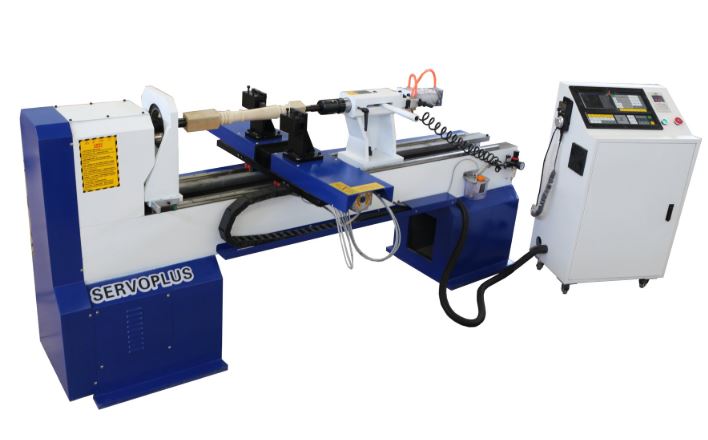
Khác với tiện kim loại (phôi đã tròn sẵn), phôi gỗ đầu vào thường là phôi vuông (6x6cm, 8x8cm, 10x10cm…) nên lực kẹp phải cực kỳ chắc chắn:
-
Sử dụng Mâm cặp / Đầu kẹp răng cưa đa chấu (Spindle Spur Center):
-
Đầu kẹp ở trục chính nên chọn loại có 4 đến 8 răng cưa nhọn găm sâu vào thớ gỗ thay vì mâm cặp phẳng.
-
Phôi gỗ trước khi gá lên máy nên được đục/xẻ rãnh chữ thập (+) ở đầu để các răng cưa của mâm cặp ngàm sâu vào tâm gỗ, chống trượt xoay 100%.
-
-
Đầu chống tâm động Xi-lanh Khí nén (Pneumatic Tailstock):
-
Thay vì vặn tay chống tâm, hãy dùng xi-lanh khí nén áp lực cao (áp suất 6 – 8 bar) ép liên tục vào đuôi phôi.
-
Ưu điểm: Khí nén có độ đàn hồi tự nhiên. Khi phôi gỗ bị dãn nở do nhiệt hoặc bị nén nhẹ trong quá trình cắt, xi-lanh sẽ tự động bù lực ép, giữ cho chống tâm luôn nén chặt phôi mà không bị nới lỏng giữa chừng.
-
-
Sử dụng Lu-net / Vòng giá đỡ tâm phôi (Steady Rest) cho phôi dài:
-
Nếu phôi gỗ dài (trên 80cm) nhưng đường kính nhỏ (dưới 5cm), phôi sẽ bị võng và văng do lực ly tâm ở đoạn giữa.
-
Lắp thêm Lu-net (giá đỡ 3 con lăn) ôm lấy phần giữa của phôi gỗ. Con lăn chạy theo thân gỗ sẽ triệt tiêu độ đảo và lực văng ly tâm.
-
2. Giải pháp Phương pháp Gia công & Lập trình (Vận hành)
Rất nhiều sự cố văng phôi xuất phát từ việc thiết lập đường chạy dao hoặc lực cắt không hợp lý:
-
Sử dụng cấu hình 2 Dao đối xứng (Triệt tiêu lực):
-
Như đã phân tích, cơ cấu 2 dao ở 2 phía đối diện (180°) giúp lực cắt của Dao 1 cân bằng với lực cắt của Dao 2. Phôi gỗ chỉ chịu nén chứ không bị lực đơn phương đẩy văng ra khỏi tâm.
-
-
Chiến thuật Phá thô nhiều lớp (Passes):
-
Tránh ăn dao quá sâu trong 1 lượt (Over-depth of cut). Phôi vuông ban đầu có 4 góc nhọn; khi dao đâm vào góc nhọn sẽ tạo ra lực va đập ngắt quãng (Interrupted cut) rất lớn.
-
Lập trình đường chạy dao chia làm 2 – 3 lượt phá thô nhỏ để gọt tròn phôi trước khi ăn sâu tạo hình.
-
-
Kiểm soát Tốc độ quay trục chính (VFD Spindle Speed):
-
Phôi vuông / Phôi thô / Phôi lệch tâm: Khởi động ở tốc độ thấp (600 – 1.000rpm).
-
Khi phôi đã được gọt thành hình tròn tương đối, mới tăng tốc lên 1.800 – 2.500 rpm để bào tinh mịn bề mặt.
-
Quy tắc vàng: Phôi càng to/dài thì tốc độ quay ban đầu phải càng chậm.
-
-
Phân tích chất lượng phôi gỗ trước khi gá:
-
Tuyệt đối không dùng phôi gỗ có vết nứt xé dọc tâm, nhiều mắt chết lớn hoặc phần mắt gỗ bị mục. Dưới tác dụng của lực ly tâm, phôi sẽ bị xé nát và văng ra ngay lập tức.
-
3. Hệ thống Chắn & Bảo vệ An toàn (Bắt buộc phải có)
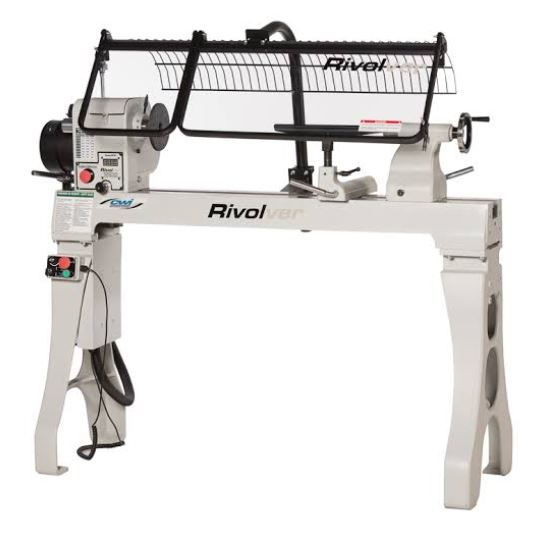
Dù đã áp dụng các giải pháp kẹp chặt, máy tiện CNC vẫn bắt buộc phải có hệ thống thụ động để bảo vệ người vận hành:
-
Khung cabin / Màn che bảo vệ (Safety Enclosure):
-
Thiết kế khung mica dày (8mm) hoặc tấm Polycarbonate trong suốt bao bọc toàn bộ khu vực gia công.
-
Nếu muốn tiết kiệm, có thể dùng lưới thép hàn mắt nhỏ làm vách chắn phía trước và phía sau máy. Khi phôi nứt gãy văng ra, tấm chắn sẽ giữ toàn bộ mảnh văng bên trong thùng máy.
-
-
Cảm biến áp suất khí nén (Pressure Switch Interlock):
-
Bố trí cảm biến trên đường ống khí nén của đầu chống tâm. Nếu áp suất khí bị tụt (mất hơi kẹp phôi), cảm biến sẽ lập tức ngắt điện biến tần và E-stop toàn bộ máy để dừng quay ngay lập tức.
-
-
Công tắc hành trình Cửa máy (Safety Door Switch):
-
Máy chỉ cho phép trục chính quay khi cửa bảo vệ đã đóng hoàn toàn.
-
Tóm tắt quy trình vận hành an toàn chống văng phôi:
-
Soi phôi (Loại bỏ gỗ nứt/mắt mục) > 2. Đục rãnh chữ thập ở đầu phôi > 3. Kẹp xi-lanh khí nén > 4. Đóng cabin bảo vệ > 5. Khai báo phá thô nhiều lớp với tốc độ vòng quay tăng dần.